



2, rue de la Ternière
Avrillé cedex FRANCE
Kerben – spanlose Kaltumformung von Stiften und Wellen
Angebot in 24h anfordern
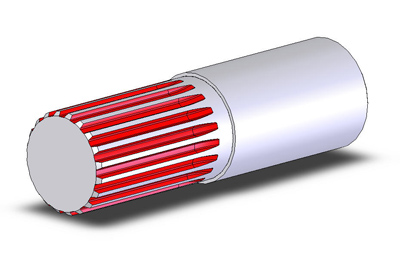
Kerben: Das Kerben ist ein spanloses Kaltumformverfahren, bei dem drei um 120° versetzte Werkzeuge Kerbwülste auf Stiften und Wellen aufwerfen. Der definierte Wölbungsdurchmesser sorgt für eine schwingungsfeste Verankerung in einfach gebohrten H11-Bohrungen, ohne Reiben. So entstehen unsere Kerbstifte nach DIN und ISO, kundenspezifische Kerbstifte und gekerbte Achsen und Schäfte.
Zertifiziert nach internationalen Standards



Eigenschaften – Kerben
Spanlose Kaltumformung durch exakt gesteuerte Materialverdrängung
38 hauseigene Kerbmaschinen und individuell entwickelte Werkzeuge
Ermöglicht kosteneffiziente Montage in einfachen Bohrlöchern
Prozesssichere Fertigung von Standardnormen & komplexen Sondergeometrien
Vertrauen von führenden Herstellern
Der Prozess des Kerbens: Spanlose Kaltumformung für höchste Verbindungskräfte
Das Kerben ist ein Schlüsselprozess in der modernen Verbindungstechnik. Im Gegensatz zu zerspanenden Verfahren (wie Drehen oder Fräsen) basiert das LGC-Kerbverfahren auf der rein plastischen Materialverdrängung unter extrem hohem Druck.
Während des Prozesses drücken drei um 120° versetzte, gehärtete Kerbwerkzeuge in den zylindrischen Grundkörper des Stifts oder der Achse. Dabei wird der metallische Werkstoff seitlich aufgeworfen, ohne dass Späne entstehen. Das aufgeworfene Material bildet die charakteristischen Längswulste. Der hierdurch entstehende Wölbungsdurchmesser ist exakt definiert und größer als der ursprüngliche Rohstiftdurchmesser.
Beim späteren Einpressen des gekerbten Bauteils in eine Bohrung werden diese Wulste teils elastisch, teils plastisch zurückverformt. Die entstehende dauerhafte radiale Vorspannung garantiert eine absolut spielfreie, schwingungs- und vibrationsfeste Verbindung.

Der LGC-Fertigungsablauf Schritt für Schritt
Die Herstellung gekerbter Präzisionskomponenten erfolgt bei LGC Industries in einem geschlossenen, zertifizierten Qualitäts-Prozess:
1. Materialzufuhr & Präzisions-Ablängen
Qualitätsgeprüftes Stangenmaterial oder Draht von der Spule wird auf Hochleistungsautomaten exakt abgelängt. Je nach Anforderung werden zeitgleich Einführfasen oder Steckansätze angedreht.
2. Die Kerbphase auf LGC-Eigenbaumotoren
Der Stiftrohling wird unseren speziell entwickelten Kerbmaschinen zugeführt. Drei präzise ausgerichtete Kerbrollen beaufschlagen den Rohling mit definiertem Pressdruck. Je nach Werkzeugstellung entstehen Vollkerbungen, Mittenkerbungen, Passkerbungen oder Steckkerbungen.
3. Waschen, Konservieren & Qualitätskontrolle
Nach dem Kerben durchlaufen die Teile automatisierte Reinigungsanlagen, um Schmierstoffreste zu entfernen. Optische Messsysteme überwachen den Wölbungsdurchmesser fortlaufend im Rahmen unserer Zero-Defect-Strategie (0 PPM).
Prozess-Vergleich: Kerbstift-Einpressung vs. Zylinderstift-Montage
Der Einsatz von gekerbten Bauteilen bietet enorme wirtschaftliche Vorteile im Montageprozess Ihrer Kunden:
- Toleranztolerantes Fügeverhalt: Der gekerbte Wölbungsbereich gleicht Durchmesserschwankungen der Aufnahmebohrung mühelos aus.
- Verzicht auf teure Reibbohrungen: Während unbestückte Zylinderstifte präzise geriebene Passbohrungen (H7) erfordern, reicht bei Kerbstiften eine einfache gebohrte Aufnahme (H11).
- Automatisierungsgerechtes Fügen: Geringe Einpresskräfte im Ansetzbereich verhindern das Verkanten bei Roboterbestückung.
Technische Varianten im Kerbprozess
Durch die flexible Umrüstung unserer Maschinenpark-Einheiten realisiert LGC unterschiedliche Kerbzonen für spezifische Belastungsprofile:
- Durchgehende Kerbung: Maximale Verankerung über die gesamte Bauteillänge.
- Teil- & Mittenkerbung: Punktgenaue Verankerung im Nabenbereich bei frei drehbaren Enden.
- Konische Kerbung: Keilwirkung für stufenlos ansteigenden Presssitz in Sacklochbohrungen
90+
Jahre Erfahrung
1 Mio+
Teile pro Tag
97%
Kundenzufriedenheit
100%
Made in France
Fertigung in Frankreich seit 1934
LGC Industries entwickelt und produziert täglich mehr als eine Million Teile in den eigenen Werkstätten. 100 % unserer Materialien werden aus einer Entfernung von weniger als 900 km geliefert - für kurze Lieferketten und volle Rückverfolgbarkeit.

Bereit für Ihr Projekt?
Unser technisches Team antwortet innerhalb von 24 Stunden mit einem individuellen Angebot.
Angebot anfordern
Datenblatt herunterladen